全自动瓶装三合一碳酸饮料生产线 高效、智能、安全的饮料生产解决方案
引言
随着碳酸饮料市场的持续增长,饮料生产企业对生产效率、产品品质和运营成本的要求日益提高。全自动瓶装三合一碳酸饮料生产线应运而生,成为现代饮料工厂的核心装备。所谓“三合一”,是指将冲瓶、灌装、封盖三个关键工序集成于一台设备中完成,实现从空瓶到成品瓶的高效连续生产。
系统组成与工作原理
全自动瓶装三合一碳酸饮料生产线主要由以下模块构成:
- 水处理系统:包括多介质过滤、活性炭吸附、反渗透(RO)及紫外线杀菌等单元,为饮料生产提供符合标准的工艺用水。
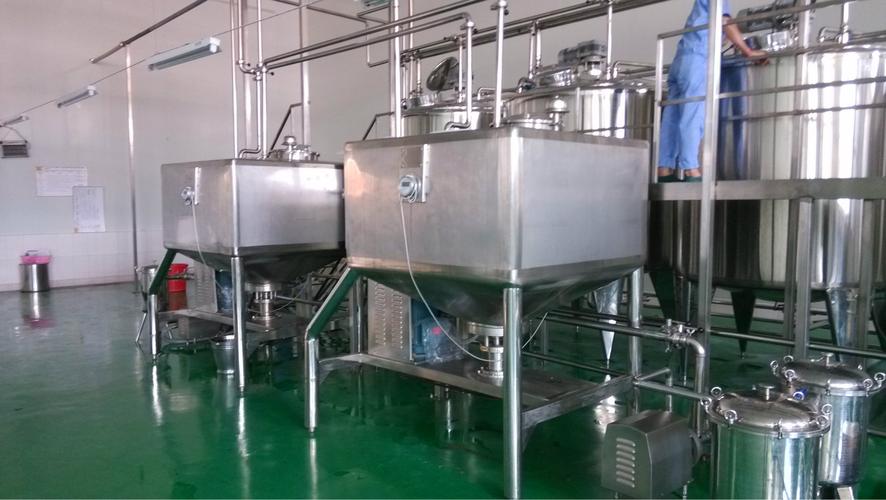
- 糖浆调配与混合系统:完成糖浆的溶解、过滤、冷却,并与处理水按比例混合,形成符合配方的饮料基质。
- 碳酸化系统:通过冷却与加压注入二氧化碳,使饮料达到目标含气量(通常为2.5–4.0 CO₂体积倍数)。
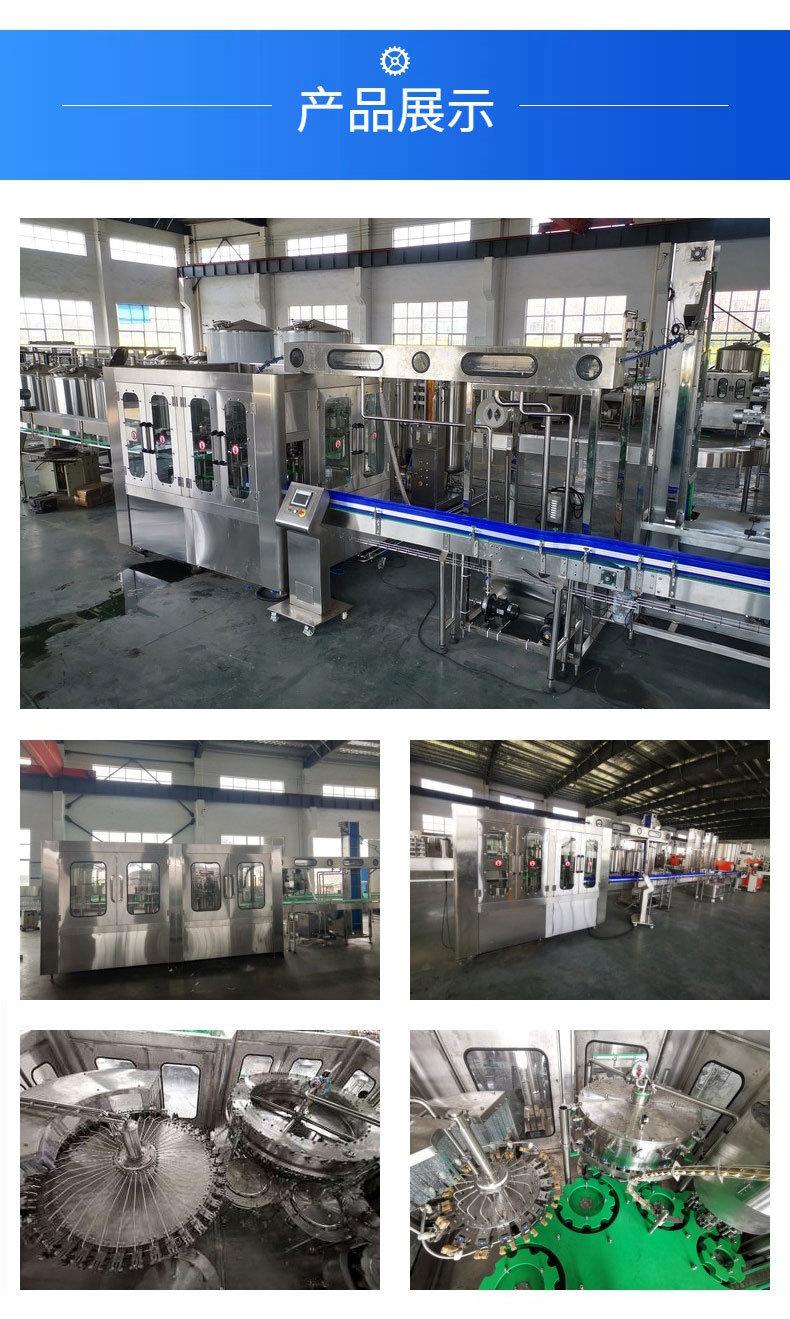
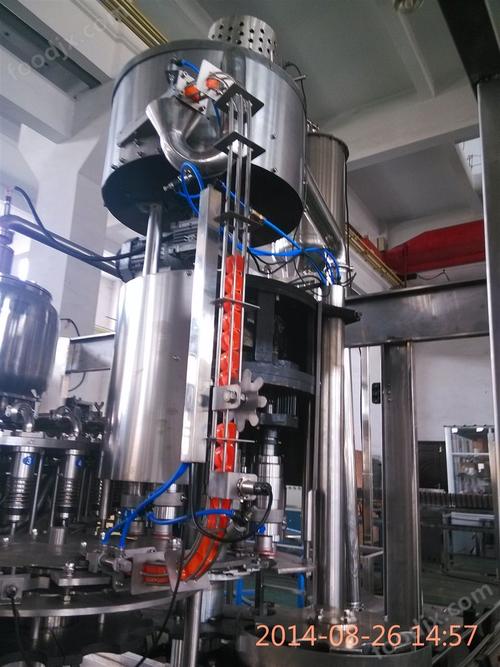
- 三合一灌装主机:采用旋转式结构,依次完成冲瓶(高压水/消毒液冲洗)、灌装(等压灌装防止气泡逸出)和封盖(理盖、落盖、旋压)三个工序。
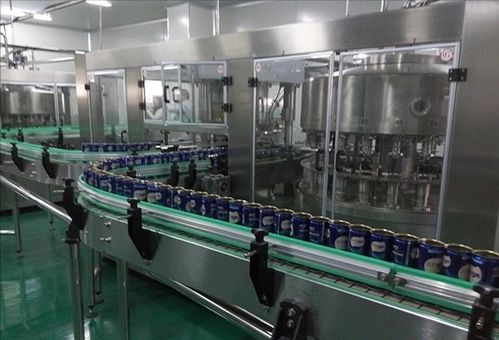
- 输送与后道包装系统:包括风送线、喷码机、贴标机、膜包/装箱机及码垛系统。
其工作原理为:空瓶经风送进入冲瓶工位,倒置冲洗后翻转至灌装工位;灌装采用等压灌装阀,在瓶内与料缸压力平衡的状态下完成充填,最大限度减少CO₂逸出和泡沫产生;灌装完成后立即进入封盖工位,完成密封,确保产品含气量与卫生指标。
核心设备技术特点
- 高精度等压灌装阀:采用弹簧复位与液位自动补偿结构,灌装精度可达±0.5%,有效降低物料损耗。
- 高效冲瓶系统:多道喷嘴布局,可配置无菌水、消毒液及压缩空气吹干,适用于PET瓶和玻璃瓶。
- 智能化控制系统:基于PLC与人机界面(HMI),实现配方管理、故障报警、产量统计和远程监控,支持与工厂MES系统对接。
- 卫生级设计:与物料接触部分采用304/316L不锈钢,符合食品卫生要求,支持CIP(就地清洗)和SIP(就地灭菌)。
- 节能降耗:二氧化碳回收利用装置、变频驱动和余热回收设计,显著降低运行成本。
关键工艺参数与控制要点
| 工艺环节 | 关键参数 | 控制要点 |
|---|---|---|
| 糖浆调配 | 糖度、温度 | 在线检测糖度,确保批次一致性 |
| 碳酸化 | 压力、温度、CO₂含量 | 低温高压条件下混合,稳定含气量 |
| 灌装 | 灌装压力、液位 | 等压灌装,减少泡沫与含气量损失 |
| 封盖 | 扭矩、密封性 | 在线扭矩检测,防止漏气与瓶盖损伤 |
选型与配置建议
选购全自动三合一碳酸饮料生产线时,应综合考虑以下因素:
- 产能匹配:生产线产能通常以瓶/小时(BPH)表示,常见规格为6000–36000 BPH,应结合订单规模与扩产规划选择。
- 瓶型兼容性:确认设备是否支持目标瓶型(PET瓶、玻璃瓶、不同口径与容量),更换规格件是否便捷。
- 含气量要求:不同品类碳酸饮料(可乐、果味汽水、气泡水)对含气量要求不同,碳酸化系统需满足上限需求。
- 自动化程度:高配置生产线可集成在线检测(液位、封盖、标签)、自动剔除与数据追溯功能。
- 售后服务与备件供给:关注供应商的安装调试、培训、备件响应能力。
质量控制与食品安全
全自动生产线应建立从原料到成品的全流程质量控制体系:原料水与糖浆的微生物指标检测、碳酸化后含气量抽检、灌装后液位与封盖密封性在线检测、成品瓶的二氧化碳保持性与感官评定。设备支持CIP/SIP是保障食品安全的基础,生产过程中应严格执行清洗验证与消毒记录制度。
发展趋势
未来全自动瓶装三合一碳酸饮料生产线将向以下方向演进:
- 更高程度的智能化:结合机器视觉、数字孪生与预测性维护,提升设备综合效率(OEE)。
- 柔性化生产:快速换型技术,支持小批量、多品类生产,适应气泡水、低糖饮料等新兴品类需求。
- 绿色低碳:轻量化瓶型适配、CO₂回收、水耗与能耗优化成为设备竞争重点。
- 无菌化延伸:与无菌灌装技术融合,拓展至含乳、含果汁等敏感型碳酸饮料品类。
##
全自动瓶装三合一碳酸饮料生产线通过集成冲瓶、灌装、封盖三大工序,实现了碳酸饮料生产的高效化、标准化与卫生化。科学选型、合理配置并严格管控关键工艺参数,是饮料企业提升产品品质、降低运营成本、增强市场竞争力的关键。在智能化与绿色制造浪潮下,该设备将持续为饮料工业的高质量发展提供有力支撑。
如若转载,请注明出处:http://www.yuanjingkqs.com/product/57.html
更新时间:2026-11-21 20:32:15